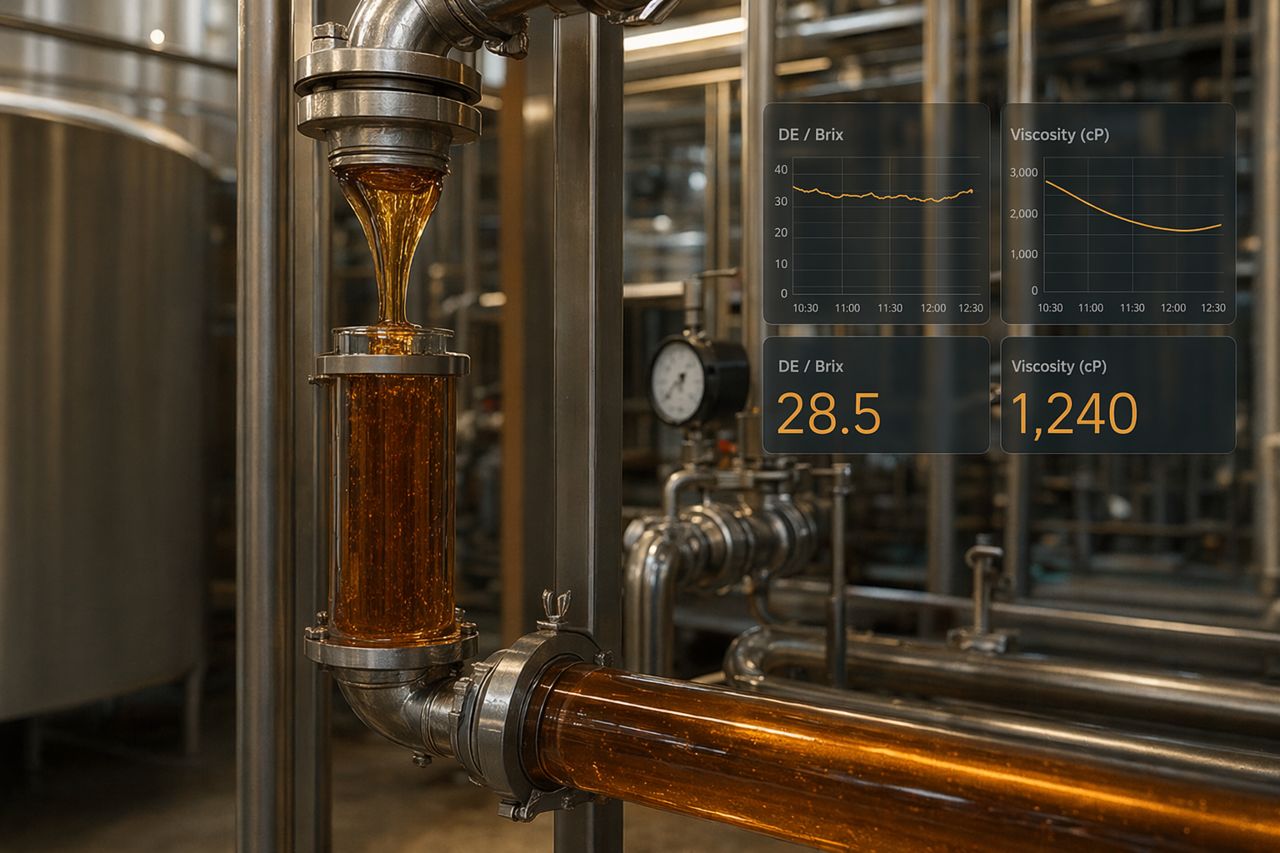
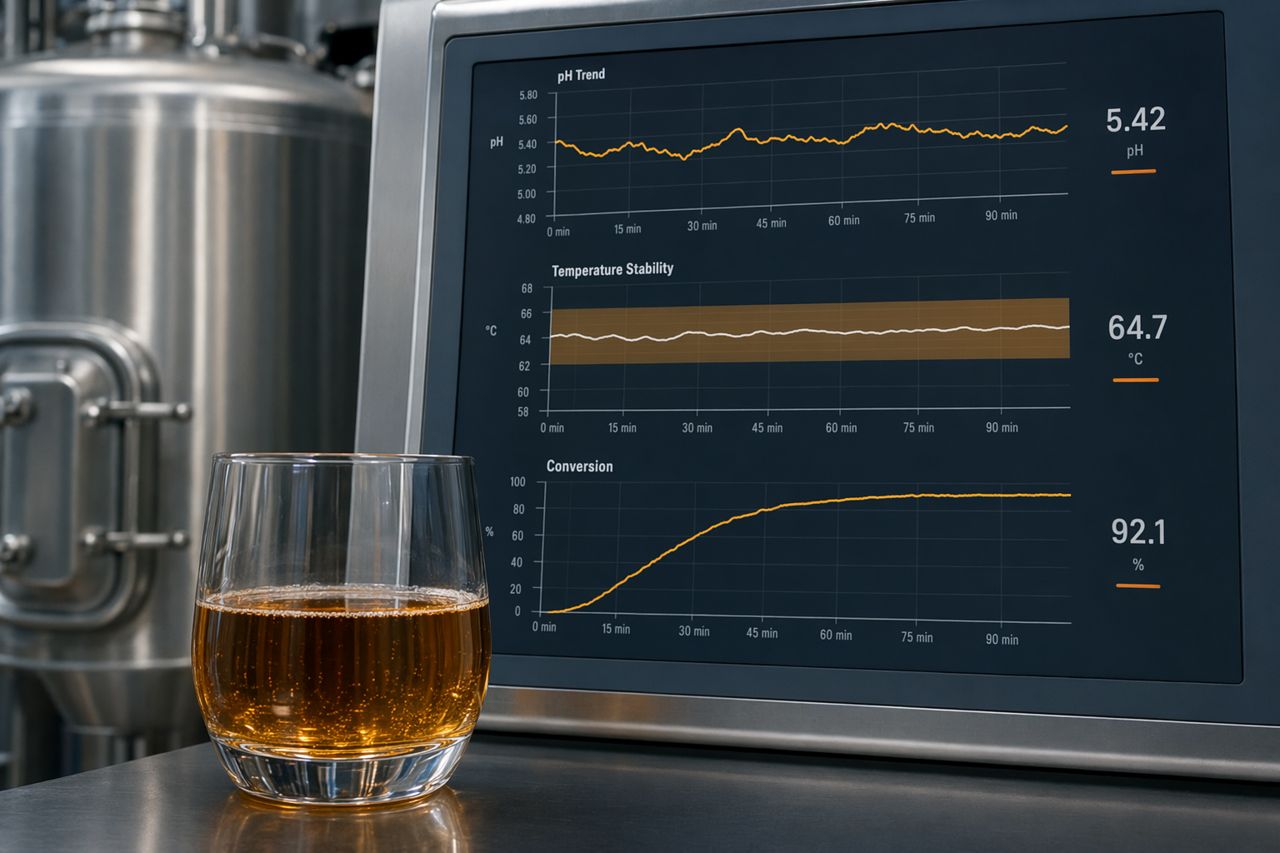
Problèmes de temps, de température et de pH lors de la saccharification dans les lignes de sirop de riz
La production de sirop de riz récompense la rigueur. Lorsque la saccharification est stable, la ligne avance correctement : la viscosité diminue de façon prévisible, la conversion suit la courbe cible, la filtration se comporte comme prévu et la concentration en aval devient plus facile à maîtriser.
Lorsque la saccharification dérive, toute l’usine en ressent les effets. Les cuves d’attente se remplissent. Les filtres se colmatent plus tôt. La couleur et le pouvoir sucrant du sirop varient d’un lot à l’autre. Les évaporateurs sont davantage sollicités. Les opérateurs compensent par du temps supplémentaire, des contrôles supplémentaires et des nettoyages plus fréquents.
Enzymesvalue accompagne les fabricants de sirop de riz en tant que fournisseur d’enzymes pour la production de sirop de riz, avec une approche pratique axée sur la stabilité du rendement, la régularité des lots et le dépannage sur le terrain.
Vidéo explicative sans visage
Pourquoi les problèmes de saccharification deviennent des problèmes d’usine
La saccharification n’est pas seulement une étape de conversion sur une fiche de lot. Elle détermine le comportement du sirop dans toutes les étapes suivantes du procédé.
Si la conversion est incomplète ou irrégulière, la ligne peut rencontrer :
- Une charge plus élevée en dextrines résiduelles et une viscosité persistante
- Une filtration plus lente ou des remplacements de filtres plus fréquents
- Une progression variable du DE et du Brix d’un lot à l’autre
- Un profil sucrant et un corps de sirop instables
- Un temps de séjour en cuve plus long et un débit journalier réduit
- Davantage d’interventions opérateur pour récupérer des lots limites
Dans les usines de sirop de riz, ces problèmes remontent souvent à trois variables liées : le temps, la température et le pH.
Problème 1 : le temps de saccharification est trop long, trop court ou irrégulier
Un temps de maintien plus long n’est pas toujours un meilleur temps de maintien. Si la performance enzymatique est limitée par la température, le pH, l’état du substrat ou des effets résiduels de la liquéfaction, ajouter simplement du temps peut réduire la flexibilité de planification sans corriger la cause racine.
Signes courants sur la ligne
- Le lot A atteint la conversion cible dans les délais, tandis que le lot B nécessite un maintien prolongé
- La viscosité reste élevée même après la fenêtre de saccharification attendue
- La filtration s’améliore tardivement, mais seulement après avoir immobilisé de la capacité de cuve
- Les opérateurs retardent les décisions de transfert parce que la courbe du lot n’est pas prévisible
Causes pratiques à vérifier
- Variation dans la préparation de la suspension d’amidon de riz
- Liquéfaction irrégulière en amont de la saccharification
- Contrôle de température incohérent pendant le contact enzymatique
- Dérive du pH après ajustement ou pendant le maintien
- Choix enzymatique non adapté à la fenêtre réelle de procédé de l’usine
Impact commercial
Un temps de saccharification irrégulier réduit la capacité effective. Même lorsque le lot final peut être récupéré, la ligne en paie le prix par des transferts retardés, une occupation plus longue des cuves et une planification de production moins prévisible.
Problème 2 : la température est techniquement proche de la cible, mais instable en conditions opérationnelles
Les enzymes de saccharification ne fonctionnent pas isolément. Elles fonctionnent dans une usine réelle, avec des échangeurs de chaleur, des doubles enveloppes de cuves, des lignes de transfert, des zones mortes et des temps d’intervention opérateur.
Un profil de température qui semble acceptable à un point de mesure ne représente pas nécessairement l’ensemble du lot.
Ce que peut provoquer une dérive de température
- Une conversion lente dans les zones froides ou lors d’une récupération thermique lente
- Un stress enzymatique aux points de contact surchauffés
- Des variations d’un lot à l’autre après maintenance ou lors de changements saisonniers de l’eau
- Une baisse de viscosité irrégulière avant filtration
Où regarder en premier
- Différence de température entre la boucle de recirculation et le corps de cuve
- Perte de chaleur lors du transfert de la liquéfaction vers la saccharification
- Efficacité du mélange pendant l’ajout de l’enzyme
- Emplacement de la sonde par rapport au comportement réel du procédé
- Temps d’attente entre la correction du pH, la stabilisation de la température et le dosage enzymatique
L’objectif n’est pas de poursuivre un chiffre parfait à l’écran. L’objectif est de maintenir l’enzyme dans un environnement de travail fiable suffisamment longtemps pour obtenir une conversion répétable.
Problème 3 : le pH est ajusté, mais il ne reste pas maîtrisé
Le pH est souvent traité comme une correction rapide. En pratique, il peut évoluer pendant le maintien, notamment lorsque la qualité de la suspension de riz en amont, les conditions de liquéfaction, la chimie de l’eau ou la séquence de dosage changent.
Symptômes liés au pH
- La courbe de conversion démarre normalement, puis ralentit
- Une même dose d’enzyme donne des résultats différents selon les lots
- Le corps du sirop change même lorsque le Brix semble conforme à la cible
- Le comportement à la filtration varie sans changement évident de la charge en solides
Contrôles à effectuer sur le terrain
- Confirmer le pH après mélange, et pas seulement immédiatement après la correction de dosage
- Suivre le pH au transfert, à mi-maintien et avant les décisions de fin de saccharification
- Comparer le comportement du pH selon les lots de riz et les changements de préparation de la suspension
- Vérifier si l’ajout d’acide ou d’alcali crée un stress localisé avant dispersion complète
Un profil de pH stable aide l’enzyme à fonctionner de manière régulière. Il donne également aux opérateurs des points de décision plus clairs et réduit le nombre de lots limites.
Le lien souvent négligé : la qualité de la liquéfaction influence la saccharification
Les problèmes de saccharification ne proviennent pas toujours de la cuve de saccharification elle-même.
Si la liquéfaction produit une distribution irrégulière des dextrines, l’enzyme de saccharification reçoit un substrat changeant. Il peut en résulter une réduction de viscosité inégale, une conversion retardée et des problèmes de filtration qui apparaissent en aval.
Avant de changer d’enzyme de saccharification ou d’allonger le temps de maintien, examinez :
- La régularité de la teneur en solides de la suspension de riz
- La stabilité de la température de liquéfaction
- Les délais de maintien et de transfert avant la saccharification
- La qualité du mélange pendant l’ajout enzymatique
- La tendance de viscosité à l’entrée en saccharification
Une bonne saccharification commence par une alimentation sur laquelle l’enzyme peut agir de manière prévisible.
Comment Enzymesvalue aide les usines de sirop de riz à stabiliser la saccharification
Enzymesvalue fournit des solutions enzymatiques et un accompagnement technique pour la production de sirop de riz, avec un objectif concret : rendre le procédé plus facile à piloter et plus régulier à l’échelle industrielle.
Notre accompagnement peut aider votre équipe à évaluer :
- L’adéquation de l’enzyme à votre procédé d’amidon de riz et à votre cible de sirop
- La réponse de saccharification dans votre fenêtre réelle de température et de pH
- Les moyens d’améliorer la réduction de viscosité avant filtration
- La régularité des lots selon les lots de riz et les équipes de production
- Le comportement de conversion lié au Brix, à la couleur et au corps du sirop en aval
- Les points de dosage et d’ajout pratiques compatibles avec les équipements existants de l’usine
Nous parlons le langage de l’usine : débit, répétabilité, temps d’arrêt, comportement à la filtration et qualité du sirop fini.
Liste de contrôle de dépannage pour votre prochaine revue de production
Utilisez cette liste lorsque les performances de saccharification commencent à dériver.
Temps
- Les lots atteignent-ils la conversion cible dans le planning de production prévu ?
- L’occupation des cuves augmente-t-elle même lorsque le sirop final passe encore les contrôles de libération ?
- Les opérateurs prolongent-ils le temps de maintien pour compenser une réduction lente de la viscosité ?
Température
- La température de la cuve correspond-elle à celle de la recirculation ou de la ligne de transfert ?
- Existe-t-il des zones froides ou des pics de chaleur pendant l’ajout enzymatique ?
- La performance de transfert thermique a-t-elle changé après nettoyage, maintenance ou fonctionnement saisonnier ?
pH
- Le pH est-il vérifié après mélange complet ?
- Le pH reste-t-il stable pendant le maintien ?
- Certains lots de riz nécessitent-ils davantage de correction que d’autres ?
Comportement en aval
- Les filtres se chargent-ils plus vite que d’habitude ?
- Le corps du sirop est-il plus lourd que prévu au même Brix ?
- Les cycles d’évaporation sont-ils moins prévisibles après certains lots ?
Si plusieurs réponses pointent dans la même direction, il ne s’agit généralement pas d’un seul mauvais lot. Il s’agit d’un problème de fenêtre de procédé.
Informations à partager lors d’une demande d’accompagnement enzymatique
Pour accélérer l’analyse technique, préparez les informations suivantes pour Enzymesvalue :
- Type de matière première riz et méthode de préparation de la suspension
- Séquence actuelle de liquéfaction et de saccharification
- Profil de sirop cible, y compris les attentes en matière de DE et de Brix
- Problème principal : conversion lente, viscosité élevée, charge de filtration ou variation des lots
- Tendance typique du pH et de la température pendant la saccharification
- Contraintes en aval, telles que la capacité de filtration ou la planification des évaporateurs
- Pression actuelle liée au nettoyage ou aux temps d’arrêt dans le traitement du sirop
Cela permet à Enzymesvalue de recommander une approche enzymatique adaptée à votre ligne, et non une hypothèse générique de laboratoire.
Demander un devis
Si le temps de saccharification, la température ou le contrôle du pH limite votre production de sirop de riz, Enzymesvalue peut vous aider à analyser le procédé et à sélectionner une solution enzymatique pratique.
Demander un devis via le formulaire du site et indiquez-nous ce que votre ligne cherche à améliorer : conversion plus rapide, viscosité plus faible, meilleure filtration, lots plus stables ou débit journalier plus élevé.